Maderas, abanico armónico y ajuste: cómo se construye una guitarra paso a paso
Flonderva reúne apuntes de taller sobre la construcción y el ajuste de guitarras acústicas y clásicas. Cada texto sigue el orden real del trabajo: elegir y secar la madera, montar la caja, colocar el mástil, rematar los trastes, aplicar el acabado y dejar el instrumento regulado.
Es un proyecto de lectura, no un taller de encargos. Todo el material está abierto y es el mismo para cualquier visitante.
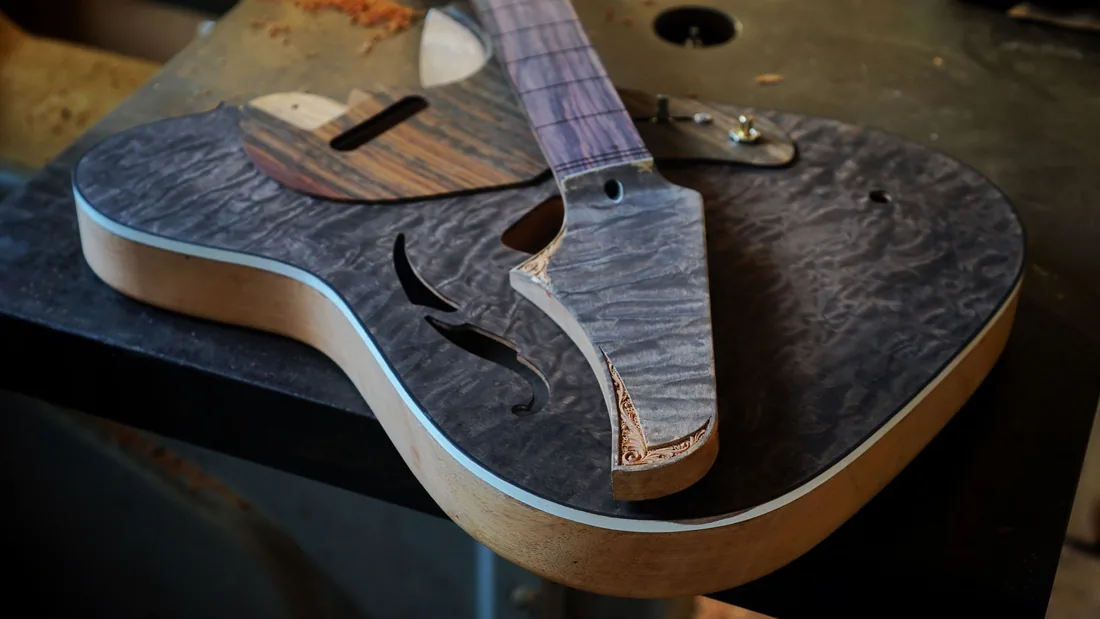
Maderas para la tapa, los aros y el mástil
La tapa es la pieza que más condiciona el resultado sonoro, porque es la que se mueve. Las dos familias habituales son la picea (abeto rojo europeo, Engelmann, sitka) y el cedro rojo del Pacífico. La picea es más rígida en relación con su peso y suele necesitar un tiempo de asentamiento más largo; el cedro responde antes y da un ataque más cálido y algo más contenido en el agudo. Ninguna de las dos es «mejor»: cambian el equilibrio del instrumento y la forma de trabajar los espesores.
Para aros y fondo se usan maderas más densas y estables, que hacen de reflector antes que de emisor: palosanto de India, arce, nogal, caoba. En la tradición española de guitarra flamenca el ciprés mediterráneo ocupa un lugar propio, con un timbre seco y una respuesta muy directa. La caoba y el cedro americano dan un conjunto más ligero y cómodo de tocar.
El mástil pide otra cosa: estabilidad dimensional por encima de la resonancia. Cedro hondureño y caoba son los candidatos clásicos, a veces con un listón central de refuerzo en madera contrastada. El diapasón se resuelve casi siempre en ébano o palosanto, por dureza superficial y desgaste ante los trastes.
Qué mirar antes de comprar un juego
- Corte al cuarto: los anillos deben cruzar el canto de la pieza casi en perpendicular.
- Anillado regular, sin saltos bruscos de grano dentro de la misma tapa.
- Ausencia de nudos, bolsas de resina y desviaciones de fibra cerca de la boca o del puente.
- Rayos medulares visibles y continuos en la picea: indican un corte limpio.
- Simetría entre las dos mitades de la tapa o del fondo, en color y en densidad.
- Sonido claro al golpear la pieza suspendida entre los dedos, sin zumbido apagado.
Secado y estabilización de las piezas
Una madera bien elegida y mal aclimatada acaba en grietas. La humedad de equilibrio de la madera sigue a la del aire del local, y una tapa de 2,3 mm reacciona en cuestión de días. El objetivo habitual del taller es mantener entre un 45 % y un 55 % de humedad relativa y una temperatura estable en torno a 20-22 °C, y montar la caja dentro de ese rango para que el instrumento tenga margen a ambos lados cuando cambie de sitio.
En la península esto no es un detalle menor: el contraste entre la franja cantábrica, muy húmeda buena parte del año, y el interior de la meseta o el valle del Ebro en verano supera con facilidad los treinta puntos de humedad relativa. Un instrumento montado en un ambiente saturado y llevado después a una casa con calefacción seca trabaja en contra de sus propias uniones.
El secado al aire sigue siendo la referencia para tapas y fondos: piezas apiladas con separadores, aire circulando por las cuatro caras, sin sol directo y sin corrientes fuertes. Tras el secado inicial conviene un periodo de reposo en el propio taller antes de tocar el cepillo, porque lo que interesa no es sólo perder agua, sino que las tensiones internas se liberen y la pieza deje de moverse.
- Higrómetro fiable en el taller y lectura anotada, no sólo consultada de paso.
- Separadores del mismo grosor y alineados en vertical para evitar alabeos.
- Reposo de las piezas ya escuadradas antes de llevarlas a espesor definitivo.
- Comprobación del peso: cuando deja de bajar, la pieza ha alcanzado su equilibrio.
- Cerrar la caja sólo dentro del rango de humedad previsto para el instrumento.
El abanico de la tapa y su influencia en el sonido
El varetaje cumple dos funciones a la vez, y ahí está toda la dificultad: sostener la tapa frente a la tracción de las cuerdas y repartir el movimiento de forma que la superficie radie con eficacia. Si se refuerza de más, el instrumento aguanta décadas pero suena apagado; si se aligera en exceso, gana volumen y termina hundiéndose por delante del puente.
En la guitarra clásica y flamenca domina el abanico de tradición española, con cinco, siete o nueve varetas que se abren desde la boca hacia la parte baja de la tapa, dos barras armónicas transversales y, con frecuencia, dos varetas de cierre en diagonal. En la guitarra de cuerda metálica el esquema habitual es el varetaje en X, que soporta una tensión bastante mayor. Cada patrón admite variantes: altura de vareta, escalope en los extremos, asimetría entre lado grave y lado agudo.
Rigidez, masa y espesor
Lo que se ajusta en realidad no es el dibujo del abanico, sino la relación entre rigidez y masa del conjunto tapa-varetas. Rebajar el espesor general de la tapa y compensar con varetas algo más altas suele dar más respuesta que dejar la tapa gruesa con varetas bajas, aunque el peso final sea parecido. Muchos talleres trabajan con una doble referencia: medida de flexión de la tapa antes de encolar el varetaje y escucha del golpe seco sobre la pieza en distintos puntos.
Los espesores de partida son sólo eso, un punto de partida. En picea suele hablarse de 2,3-2,7 mm y en cedro de 2,5-2,9 mm, siempre corregidos según la rigidez concreta de la pieza. Dos tapas del mismo grosor y de la misma especie pueden diferir mucho en flexión, y por eso el espesor se cierra midiendo y escuchando, no copiando una cifra.
- Rebajar las varetas por tramos cortos y volver a comprobar tras cada pasada.
- Ajustar la altura antes que el ancho: la rigidez crece con el cubo de la altura.
- Escalopar los extremos que apoyan en el contraaro para no crear puntos duros.
- Trabajar la simetría con criterio: el lado agudo admite algo más de rigidez.
- Dejar registro escrito de espesores y flexión para poder comparar instrumentos.
Doblado de aros en la barra caliente
Doblar un aro consiste en llevar la madera, con calor y algo de humedad, hasta el punto en que las fibras deslizan entre sí sin romperse. La barra caliente clásica —un tubo metálico calentado, montado en el banco— trabaja entre 140 y 180 °C, según la especie. El palosanto admite temperaturas altas y responde rápido; el ciprés y el arce son más propensos a marcarse y a quemarse; la caoba tolera bien el proceso pero recupera más forma al enfriarse.
El aro se humedece ligeramente, no se empapa: agua de sobra provoca vapor a presión y separa las fibras por dentro. Una fleje o pletina fina de acero por la cara exterior reparte la presión y sostiene la zona que se estira, que es donde aparecen las grietas. El movimiento es continuo y sin apretar contra el tubo: se busca calor en toda la banda, no una marca en un punto.
La secuencia habitual empieza por la curva de la cintura, que es la más cerrada y la que menos margen de error tiene, y sigue por el bombo inferior y el superior. Cada tramo se compara con la plantilla en caliente, porque la madera recupera parte de la curva al enfriarse. Una vez doblados, los aros se fijan en el molde y se dejan secar dentro de él el tiempo suficiente para que la forma se asiente.
- Probar la temperatura con un recorte de la misma madera antes de tocar la pieza buena.
- Doblar algo por encima de la curva deseada para compensar la recuperación.
- Marcar en el aro la posición de la cintura antes de empezar, no sobre la marcha.
- Vigilar los nudos y los cambios de veta: son los puntos donde parte la fibra.
- Dejar los aros en el molde hasta que estén fríos y secos antes de encolar contraaros.
- Revisar el canto superior antes de ajustar la tapa: un aro alabeado se arrastra a todo el montaje.
Montaje del mástil y colocación del diapasón
Hay dos maneras principales de resolver la unión. En la construcción a la española el mástil y el talón se preparan antes de cerrar la caja: se practican en el talón unas ranuras donde entran los extremos de los aros, y la tapa se monta directamente sobre el pie del mástil. Todo el conjunto queda referido a una sola pieza, con muy buena estabilidad geométrica, pero obliga a decidir los ángulos al principio.
La alternativa es montar la caja completa y unir después el mástil con cola de milano o con tornillos ocultos. Permite corregir el ángulo al final y facilita un eventual desmontaje años más tarde, a cambio de una unión que hay que ejecutar con mucha precisión.
Sea cual sea el sistema, dos comprobaciones mandan sobre las demás: el eje del mástil debe coincidir con el eje de la caja, y el plano del diapasón prolongado debe caer a la altura prevista sobre la tapa, junto al puente. Un error de medio grado en ese plano se traduce en un puente demasiado alto o en una acción imposible de bajar.
El diapasón se encola ya con los trastes a su radio definitivo o plano, según el tipo de instrumento: la guitarra clásica se trabaja habitualmente plana o con un radio muy amplio, y la de cuerda metálica entre 12 y 16 pulgadas. Antes de encolar conviene comprobar el diapasón sobre una superficie de referencia y corregir cualquier torsión, porque después queda atrapada dentro del instrumento.
Trastes: asiento, nivelado y remate
El traste sólo suena bien si apoya en todo su recorrido. La ranura debe ser algo más profunda que el pie del traste, con un ancho ajustado a la espiga: demasiado holgada y el traste se levanta con el tiempo; demasiado estrecha y el diapasón se abre o el mástil se curva hacia atrás al colocarlos todos.
Se colocan con martillo de cabeza blanda o con prensa, siempre curvados con un radio ligeramente más cerrado que el del diapasón para que los extremos entren primero y el centro quede apoyado. En diapasones de palosanto es habitual una gota de cola en la ranura; en ébano suele bastar con el ajuste mecánico.
El orden del remate
Después de colocar todos los trastes se comprueba el mástil con la tensión prevista y se ajusta el alma para dejarlo lo más recto posible. Sólo entonces se nivela: pasada de lima larga con marcado previo de las coronas con rotulador, hasta que todas las marcas hayan sido tocadas. Nivelar antes de enderezar el mástil obliga a repetirlo todo.
- Recuperar la corona con lima de radio, devolviendo el punto de contacto al centro del traste.
- Biselar los extremos a unos 35° y redondear el canto para que no arañe la mano.
- Pulir en secuencia progresiva de abrasivos hasta dejar la corona espejada.
- Proteger el diapasón con cinta durante el nivelado y el pulido.
- Comprobar con regla corta de tres trastes que no queda ningún punto alto.
- Revisar el hueso de la cejuela al final: los trastes nuevos cambian la referencia.
La roseta y el acabado del cuerpo
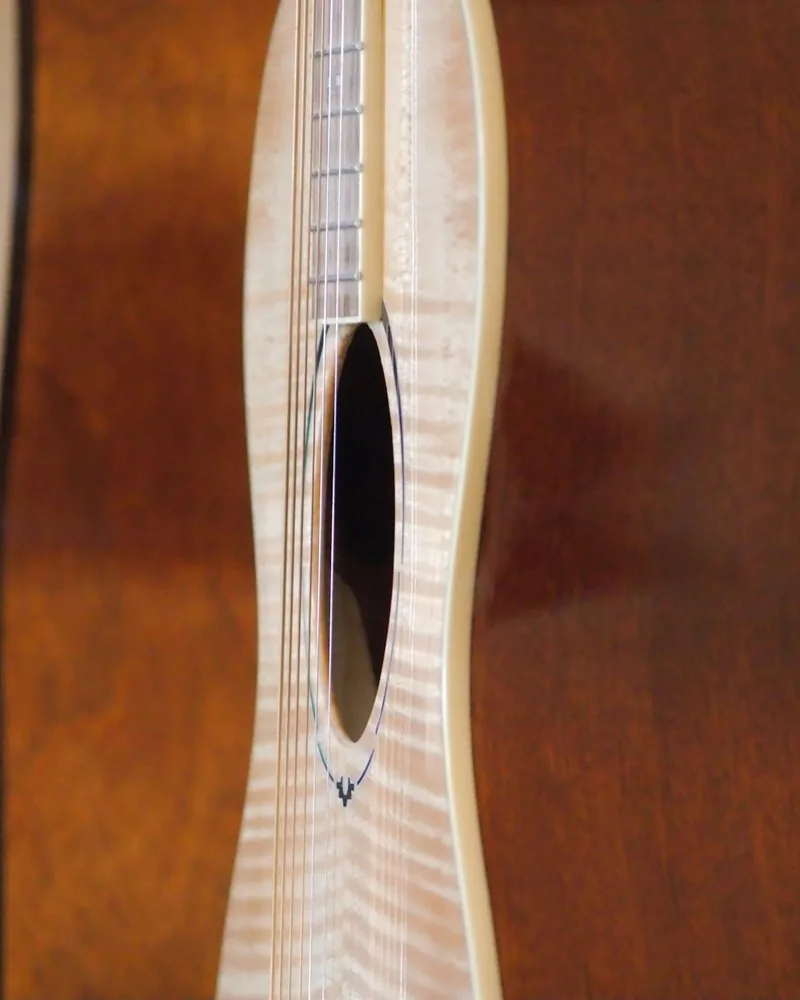
La roseta se prepara antes que el varetaje, cuando la tapa todavía tiene un pequeño exceso de grosor. Se rebaja un canal circular en torno a la boca, de aproximadamente 1,2 a 1,5 mm de profundidad, y en él se encolan los mosaicos y los filetes. Lo que en el instrumento acabado parece un dibujo plano es en realidad un bloque de teselas laminadas, cortado en rodajas finas.
Una vez seca la cola, la roseta se rasa con cuchilla de raspar, nunca con lija gruesa: la lija redondea el borde de la madera blanda alrededor de las teselas y deja un perfil ondulado que después salta a la vista bajo el barniz. Sólo después se lleva la tapa a espesor definitivo y se recorta la boca.
En el borde del cuerpo, el filete y el ribete cumplen la misma doble función: cierran la testa de la madera frente a la humedad y protegen la arista más expuesta a los golpes. El canal se abre con fresa o con gramil de cuchilla, se ajustan las tiras en caliente y se sujetan con cinta hasta el secado.
Antes del acabado queda la preparación: lijado progresivo con taco, repaso a contraluz rasante para descubrir marcas y, en maderas de poro abierto como el palosanto o la caoba, un taponado del poro. En la tradición española se resuelve con piedra pómez arrastrada con muñequilla, que rellena el poro con el propio polvo de la madera.
Goma laca y nitrocelulosa
El acabado de una guitarra tiene un límite claro: cuanto más grueso y más rígido, más amortigua la tapa. De ahí que en instrumentos de construcción fina se busquen películas muy delgadas, del orden de una décima de milímetro o menos en la tapa, aunque en aros y fondo se admita algo más de cuerpo.
La goma laca aplicada a muñequilla es el acabado histórico de la guitarra española. Se trabaja en sesiones cortas, con capas finísimas y aceite como lubricante, y ofrece una película muy ligera, reparable en cualquier momento y fácil de retocar sin desmontar nada. A cambio es sensible al alcohol, al sudor y al calor, y exige paciencia: su calidad depende más del ritmo de trabajo que del producto.
La nitrocelulosa se aplica a pistola, cura por evaporación y queda algo más dura y resistente al uso diario. Admite pulido a espejo, envejece con un tono cálido y también se puede reparar por fusión con capas nuevas. Es el acabado que exige una instalación adecuada: ventilación, protección respiratoria y un tiempo de curado real antes de pulir, que suele contarse en semanas, no en días.
- Aplicar siempre con la madera y el local dentro del rango de humedad de trabajo.
- Capas finas y repetidas antes que capas gruesas: la película gruesa no se corrige.
- Respetar el tiempo de curado completo antes de lijar el acabado y pulir.
- Enmascarar el interior de la boca y el asiento del puente, que no llevan barniz.
- Guardar una muestra en un recorte de la misma madera para probar pulidos y retoques.
Escala, altura de cuerdas y ajuste del alma
La escala fija la posición de los trastes y parte de la sensación de tensión bajo los dedos. En guitarra clásica la referencia más extendida son 650 mm, con instrumentos entre 640 y 664 mm; en la de cuerda metálica el rango habitual va de 628 a 648 mm. Una escala más corta baja la tensión con el mismo juego de cuerdas y facilita la mano izquierda; una más larga da algo más de definición y de proyección.
La compensación corrige el hecho de que la cuerda se alarga al pisarla: la distancia real del puente a la cejuela es algo mayor que el doble de la distancia al traste doce. En guitarra clásica se resuelve normalmente inclinando y perfilando el hueso de la selleta; en la de cuerda metálica, con una selleta compensada cuerda a cuerda.
Cifras de referencia para la acción
Medidas en el traste doce, entre la parte superior del traste y la base de la cuerda. En guitarra clásica es habitual trabajar en torno a 3,5-4 mm en la sexta y 3-3,2 mm en la primera; en guitarra de cuerda metálica, alrededor de 2,2-2,5 mm y 1,6-1,9 mm respectivamente. La flamenca se monta más baja, buscando el golpe característico contra los trastes.
La altura en la cejuela se comprueba pisando el tercer traste y mirando la holgura sobre el primero: debe existir, pero apenas. Las ranuras se rebajan con limas del calibre de cada cuerda, con un ángulo trasero que dirija la cuerda hacia los clavijeros.
El alma, cuando existe, no sirve para bajar la acción sino para controlar la curvatura del mástil. Con el instrumento afinado se busca un alivio pequeño, del orden de 0,1 a 0,3 mm en la zona central del diapasón. Los giros se dan de un cuarto de vuelta como máximo y se deja reposar el mástil antes de volver a medir.
Cuidado corriente del instrumento
La mayoría de las averías graves que llegan a un taller no vienen de un golpe, sino de un problema de humedad prolongado. Una tapa que se seca se contrae, se hunde entre las varetas y acaba abriéndose por la unión central; una tapa que absorbe humedad se hincha, sube la acción y deja las cuerdas lejos del diapasón. El estuche cerrado amortigua bastante esas oscilaciones y sigue siendo el mejor sitio para el instrumento cuando no se toca.
El resto del mantenimiento es rutina: cuerdas cambiadas de una en una para no descargar el mástil de golpe, limpieza del diapasón cuando está desnudo, paño seco sobre el acabado y ninguna exposición larga al sol, al maletero del coche o a un radiador. Cada cierto tiempo conviene una revisión tranquila con el instrumento sobre la mesa, mirando a contraluz.
- Humedad relativa del lugar de guarda entre el 45 % y el 55 %.
- Revisión anual de la unión central de la tapa y del contorno del puente.
- Comprobación de la acción tras cada cambio de estación.
- Vigilancia del desgaste de los trastes en las primeras posiciones.
- Traslados con el instrumento afinado a tono, nunca con las cuerdas sueltas del todo.
Qué se publica en Flonderva
El material se organiza siguiendo el orden del trabajo en el banco. Cada bloque de esta página corresponde a una etapa: selección de la madera, secado, montaje de la caja, mástil y diapasón, trastes, roseta y acabado, ajuste final y mantenimiento. La idea es que se pueda leer de principio a fin como un recorrido completo, o entrar directamente en la parte que interesa.
Los textos se escriben desde la práctica: cifras de referencia con su margen, explicación de por qué existe ese margen y advertencia de los puntos donde un error se arrastra a todas las fases siguientes. No hay recetas cerradas, porque cada juego de madera obliga a decidir de nuevo.
Lo que no encontrará aquí: planos comerciales, listas de proveedores, comparativas de marcas ni valoraciones de instrumentos concretos. Tampoco hay servicios de taller, encargos ni reparaciones. Flonderva es un proyecto de publicación, y el contenido es idéntico para todos los visitantes.
Cómo escribir al proyecto
Si detecta un error, quiere matizar algo o echa en falta una etapa del proceso, puede escribir por correo electrónico a [email protected]. Es la única vía de contacto del proyecto.
El sitio no tiene formularios, registro ni boletín. No se pide ningún dato para leer los textos, y los mensajes recibidos se leen únicamente para responder a lo que se plantea en ellos. Puede consultar los detalles en la política de privacidad y en las condiciones de uso.